Address
宁波研发园A区2栋12B17
聚贤街道,鄞州区,宁波市,浙江中国
Work Hours
周一 to 周五: 8:30AM - 10:30PM
周六 to 周日: 9:30AM - 10:30PM
Address
宁波研发园A区2栋12B17
聚贤街道,鄞州区,宁波市,浙江中国
Work Hours
周一 to 周五: 8:30AM - 10:30PM
周六 to 周日: 9:30AM - 10:30PM
 By匠测科技
基准系统:三菱MELDAS M800/M80系列(M系加工中心)
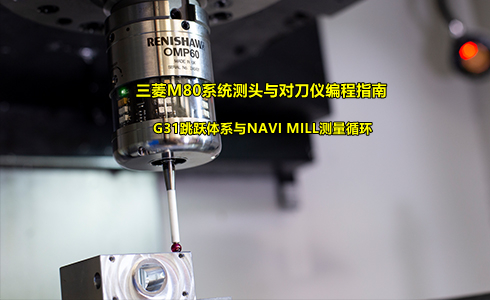
三菱MELDAS系统的在机测量编程体系与发那科有相似的底层逻辑——同样以 G31跳跃功能(Skip) 作为测头触发的硬件入口,以 G37自动刀具长度测定 作为对刀仪的编程接口。但在具体实现上,三菱有几处独特的设计:多段跳跃(G31.1~G31.3) 支持单次程记录多次触发位置,NAVI MILL测量循环 是内建在系统中的工件/刀具测量宏程序体系,无需像发那科那样外挂Inspection Plus宏包。
本文以三菱M800/M80系列加工中心系统(M系)为基准,说明这套测量编程体系的每一个环节。
说明: 本文涉及的G代码和参数以M800/M80系列为基准,M700/VM70V系列及旧系列可能存在差异,具体请以对应机型的编程手册为准。
与发那科一致,三菱的G31属于00组一次性G代码,功能是在直线插补运动过程中持续监测跳跃信号(Skip Signal)的输入:
工业测头内部采用光电式或微动开关式结构:当测针接触工件表面产生微观形变时,内部棱镜光路被遮挡(光电式),或精密弹簧-触点机构瞬间通断(微动式),从而输出一个TTL电平变化的跳跃信号给数控系统的I/O接口。这个过程发生在微秒级,远比G31直线插补的伺服周期快,因此系统能在大约1~10 μm的行程内完成触发中断——这是机内测量能达到微米级精度的物理基础。
G31 Z-50. F300        (Z轴向下移动,等待测头触发信号)
#100 = #5063           (立即读取触发点Z坐标)
G00 Z100.              (安全退刀)
触发后系统将位置坐标存入系统变量:
| 变量号 | 含义 |
|---|---|
| #5061 | 触发点X轴坐标(机械坐标) |
| #5062 | 触发点Y轴坐标(机械坐标) |
| #5063 | 触发点Z轴坐标(机械坐标) |
读取规则:跳跃坐标保存的是跳跃输入信号接通的瞬间位置,官方说明”之后随时可读取”——不存在”后续移动指令会覆盖”的问题。但再次触发会更新同一组变量,多段测量时应在下一次触发前读取上一点坐标。
三菱的跳跃信号硬件链路与发那科类似:
测头触发 → 接收器(如雷尼绍OMI-2/OMI-2T)→ PMC输入 → 系统内部SKIP信号
关键参数:
| 参数号 | 官方名称 | 含义 / 取值 |
|---|---|---|
| #1174 | skip_F(G31 跳跃速度) | G31 程序段省略 F 指令时按此速度移动;该值为 0 且无 F 指令 → 程序错误 P603 |
| #12022 bit0 | skipF_spec/bit0 | 切削进给倍率在 G31 中有效 / 无效(按机床制造商的规格) |
| #12022 bit1 | skipF_spec/bit1 | 空运行在 G31 中有效 / 无效(按机床制造商的规格) |
| #12022 bit2 | skipF_spec/bit2 | 0:G31 无 F 指令时按 #1174 的跳跃速度;1:按执行 G31 时的 F 模态 |
| #2102 | skip_tL(跳跃时间常数) | 设定不正确 → 发生 MCP 报警(Y51 15) |
| #2103 | skip_t1(跳跃时间常数) | 设定不正确 → 发生 MCP 报警(Y51 16) |
| #8004 | 自动刀具长度测定 — 测量速度 | L系 0~60000 mm/min/M系 0~1000000 mm/min(G37 省略 F 指令时使用) |
| #8005 | 自动刀具长度测定 — 减速区域 r | 0~99999.999 mm(对应 G37 的 R 指令) |
| #8006 | 自动刀具长度测定 — 减速区域 d | 0~99999.999 mm(对应 G37 的 D 指令) |
三点必须记住:①三菱官方的跳跃参数只有上表这些(#1174 / #12022 / #2102 / #2103);G31 中的 R0/R1 是官方要求的加减速指令,省略时按 R0 动作(加减速时间常数=0);②G31/G37 能否使用属规格(选件)问题,未选购跳跃规格时执行 G31 会发生程序错误 P601 NO SKIP SPEC,不是测头或接线故障;③SKIP 信号的映射与极性由 PMC 梯形图处理,官方参数表中没有“SKIP 极性”参数。
这是三菱系统最实用的特色之一。发那科的G31要测直径需要用 G31 P2 做多段跳跃,而三菱则将多段跳跃拆成了独立的G代码:
| 指令 | 功能 | 典型用途 |
|---|---|---|
| G31 | 单次跳跃(跟发那科一致) | 单点表面测量 |
| G31.1 | 多段跳跃1-1 | 记录第1次触发位置 |
| G31.2 | 多段跳跃1-2 | 记录第2次触发位置 |
| G31.3 | 多段跳跃1-3 | 记录第3次触发位置 |
G90 G00 X0 Y0         (定位到孔中心)
G01 Z-5. F500          (下到测量深度)
G31.1 X-20. F200       (X负方向移动,记录第1次触发)
G00 X0                  (回到中心)
G31.2 X20. F200        (X正方向移动,记录第2次触发)
G00 Z100.               (退刀)
#101 = #5061            (第1次触发X坐标)
#102 = #5061            (第2次触发X坐标)
#103 = #102 - #101      (直径差值)
注意: 多段跳跃每次触发后坐标存入同一组系统变量(#5061~#5063)。官方说明该坐标”之后随时可读取”,但下一次触发会更新这组变量,因此应在下一次触发前读取上一点坐标。
三菱官方要求在每条 G31 指令中给出加减速指令 R0/R1:省略时按 R0(加减速时间常数=0)动作,不执行插补后自动加减速;指定 R1 时,即使输入跳跃信号也执行插补后自动加减速(时间常数由 #2102 skip_tL / #2103 skip_t1 设定)。R 是加减速指令,不是速度参数,与”退刀速度”无关——早期版本把它写成”触发后 R 指定速度退刀”是错的。
触发后的变速由官方的变速跳跃实现,格式为 G31 X__ R__ F__ F1=__ … Fn=__;:按跳跃信号编号 1~8 分别指定接通后的速度,Fn=0 表示停止。
G31 Z-20. F500 R0 F1=50 (Z轴以F500下移;跳跃信号1接通后按 F1=50 继续)
发那科标准 G31 不支持这种按信号编号变速度的写法。
三菱加工中心M系中,G37是自动刀具长度测定的专用指令,功能上对应发那科的G37(轴向刀长测定)。
T01 M06                 (换刀)
G90 G00 G54 X0 Y0      (定位到对刀仪上方)
G43 Z100. H01          (建立刀长补偿 三菱用G43和发那科一致)
G00 Z-50.              (快速移动到对刀仪上方安全距离)
G37 Z-70. F300         (Z轴慢速下移,接触对刀仪后记录刀长)
G00 Z100.              (退刀)
M01
G37触发后,系统自动:
与发那科类似,三菱的G37也有几项前置条件:
| 条件 | 说明 |
|---|---|
| G43 已建立(推荐) | 建立刀补后,G37 测得的补偿量相对于补偿基准刷新;更新的补偿量何时生效随系统而异:L系为 G37 的下一条 T 指令,M系为 G37 的下一条 Z 轴(测量轴)指令 |
| 跳跃规格与信号正常 | G37 的传感器信号(测量位置到达信号)与跳跃信号共用;未选购跳跃规格时执行即报警 P601 |
| 测量位置与减速区域合理 | G37 α__ R__ D__ F__;:α=测量轴地址及测量位置坐标值、R=以测量速度开始移动的点与测量位置的距离(增量)、D=刀具应停止的范围(增量)、F=测量速度;省略 R/D/F 时取参数 #8005 / #8006 / #8004 |
在部分系统中:
| 指令 | 功能 |
|---|---|
| G37 | 自动刀长测定(标准) |
| G37.1 | 特别固定循环(棋盘孔)——铣削用,与测量无关 |
| G37.2 | 自动刀具长度测定(车床L系变体) |
重点: G37在加工中心(M系)中就是刀长测定指令。车床系统(L系)中G37的用法可能不同,需参照对应手册。
NAVI MILL是三菱M800/M80系列内置的对话式编程系统,其中包含一套完整的测量循环库(Measurement Cycles)。与发那科需要单独购买/导入雷尼绍Inspection Plus不同,三菱的测量宏程序是出厂即内置在系统中的。
NAVI MILL测量循环覆盖以下功能:
| 分类 | 功能 |
|---|---|
| 探头标定 | 测头Z轴长度标定(P9801)、测头XY偏置与半径标定(P9802/P9803) |
| 工件测量 | 单点测量、内径/外径、槽宽、凸台宽度、角度、孔距 |
| 刀具测量 | 刀具长度测量、刀具直径/半径测量 |
| 自动补偿 | 测量后自动写入偏置、工件坐标系偏移 |
NAVI MILL的测量循环可以通过G65(宏程序单纯调用)+ 指定的程序号来调用。常见的宏程序号体系:
| 宏程序号 | 功能 |
|---|---|
| O9801 | 测头长度标定 |
| O9802 | 测头半径标定(X/Y方向) |
| O9810 | 安全定位移动(遇触发急停) |
| O9811 | 单点表面Z轴测量 |
| O9812 | 内径/外径测量 |
| O9814 | 角度/分中测量 |
| O9820 | 刀具长度测量 |
注意: 以上程序号体系与雷尼绍Inspection Plus的程序号一致,但实现方式和参数接口可能不同。具体调用参数请参照三菱官方NAVI MILL编程手册。如果机床装备的是雷尼绍测头+雷尼绍宏程序,则走雷尼绍的O9000系列标准。
G65 P9801 Z-30.        (测头Z轴长度标定)

G65 P9802 D50.         (环规中心XY偏置与半径标定)

(工件表面测量)
G65 P9811 Z-20. S1     (Z轴单点测量,结果补偿进G54坐标系)

(内径测量)
G65 P9812 D50.         (测量直径约50mm的内孔)
| 对比项 | 三菱M800/M80 | 发那科0i-F |
|---|---|---|
| G31跳转 | ✅ 支持 | ✅ 支持 |
| G31多段跳跃 | ✅ 独立G代码(G31.1~G31.3) | ✅ G31 P2形式 |
| 变速跳跃(R参数) | ✅ 支持 | ❌ 标准不支持 |
| G36 径向测定 | ❌ 加工中心不用 G36 测长(M系 G36 是圆弧指令) | ✅ 专用 G36 |
| G37刀长测定 | ✅ 支持 | ✅ 支持 |
| 内建测量宏程序 | ✅ NAVI MILL(出厂内置) | ❌ 需外挂Inspection Plus |
| 参数#6000系列 | ✅ 三菱专用参数体系 | ✅ #5000~#6000系列 |
| 触发坐标系统变量 | ✅ #5061~#5063 | ✅ #5061~#5063 |
关于G36/G37的补充说明: G36(径向测定)与G37(轴向测定)的区分主要存在于车削系统中——车床L系用G36测X轴(径向)、G37测Z轴(轴向)。而在加工中心(铣削系统) 中,通常统一使用G37进行自动刀具长度测定,G36 在 M 系是「圆弧」指令(编程说明书 13.2.3 节),与刀具长度测定无关——准确说法是「G36 在加工中心不是测长指令」,而不是「加工中心没有 G36」。若同时涉及车床编程,需注意这一差异。
把三菱的测量编程体系拆到底,核心其实也只有三层:
底层:G31跳跃功能(Skip Signal)— 三菱特色:多段跳跃G31.1~G31.3 + 变速跳跃
       ↓
中层:G37自动刀具长度测定 — 对刀仪专用,触发后自动写入H补偿
       ↓
上层:NAVI MILL测量循环 — 内置宏程序体系,标定/测量/补偿一体化
G31是所有测头应用的地基,G37是对刀仪的入口,NAVI MILL是工程可直接调用的工具层。三者使用的底层信号机制完全一致——理解G31和SKIP信号链路,就掌握了三菱测量编程的核心。
问:三菱M80系统上G31不触发,和发那科的排查方法一样吗?
答:底层机制(测头触发 → 接收器 → PMC 输入 → 系统跳跃信号 → G31 立即停止并保存坐标)与发那科同类,但排查顺序不同:第一步先确认该机型是否选购了跳跃规格——未选购时执行 G31 会报程序错误 P601 NO SKIP SPEC(官方处理栏只有一句”Check the specifications”),与测头、接线无关;第二步确认跳跃速度 #1174 与 #12022 skipF_spec(bit0 切削进给倍率、bit1 空运行、bit2 无 F 指令时的速度来源)的设定;第三步才查链路——SKIP 信号从接收器到 PMC 输入点再到系统,映射与极性由 PMC 梯形图决定(官方跳跃参数表中没有”SKIP 极性”参数),须查阅对应机型梯形图确认。
问:三菱G31的多段跳跃G31.1~G31.3和发那科的G31 P2有什么区别?
答:语法不同但逻辑类似。三菱用独立G代码区分触发次数(G31.1=第一次、G31.2=第二次、G31.3=第三次),每次触发后坐标都存入同一组#5061~#5063,必须在每次G31.x后立即读取赋值。发那科则是G31 P2形式一次移动中记录两次触发。三菱的优势是代码更直观,且支持变速跳跃的R参数扩展(发那科标准不支持)。
问:三菱NAVI MILL内置的测量宏程序和雷尼绍Inspection Plus宏程序能共存吗?
答:可以共存。雷尼绍宏程序是O9000系列,NAVI MILL宏程序是O9800系列,程序号范围不重叠。但两者参数接口不同——用G65调用时传递的参数含义不一样,需根据当前使用的宏程序体系选择对应手册。如果机床同时装了两套宏程序,务必确认调用的是哪一套,参数传错了会导致测量结果异常甚至撞机。
官方预约:jcetech.cn/contact
咨询热线:157-5780-7400 / 132-2194-1413
寄修地址:宁波鄞州研发园 A2-12B17
本文早期版本引用过一组”三菱 SKIP / G37 系统参数”(#60001 位 6/位 7、#60002 位 7、#60010、#60011;#60025~#60026)以及”G10 L50 + N____ R________“的写法。经与三菱官方说明书逐条核对:#60001~#64700 是刀具寿命管理的系统变量(L系手册印为 #60001~#63016)(#60001=登录刀具个数、#60002=寿命当前值),与跳跃(skip)、G31、G37 无关;三菱官方的跳跃相关参数为 #1174 / #12022 / #2102 / #2103,G37 的测量条件由程序 R / D / F 或 #8005 / #8006 / #8004 给定;「可编程参数输入」在 M800/M80 上为 G10 L70,附录 3 的 G10 L50 注明为特定机种专用(M700V/M70V 系列无此规格),均不是发那科的 N____ R________ 位串写法。上述错误内容已全部删除并按官方手册更正。
打开微信扫一扫,关注「宁波匠测」
获取维修进度查询与技术支持
打开企业微信或微信扫一扫
添加专属顾问,随时沟通